

Оборудование для вакуумного нанесения титанового покрытия 2026: Производитель
2026-10-10
- Оборудование для вакуумного нанесения титанового покрытия: технологический стандарт 2026 года
- Принцип работы и ключевые технологии PVD-установок
- Где применяется оборудование для вакуумного нанесения титанового покрытия
- Технические характеристики и параметры выбора
- Как выбрать поставщика: экспертиза компании «Айкес Технолоджи»
- Сравнение технологий: Магнетрон vs Дуговое испарение
- Типичные ошибки при эксплуатации и обслуживании
- Экономическое обоснование внедрения PVD-линии
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Оборудование для вакуумного нанесения титанового покрытия: технологический стандарт 2026 года
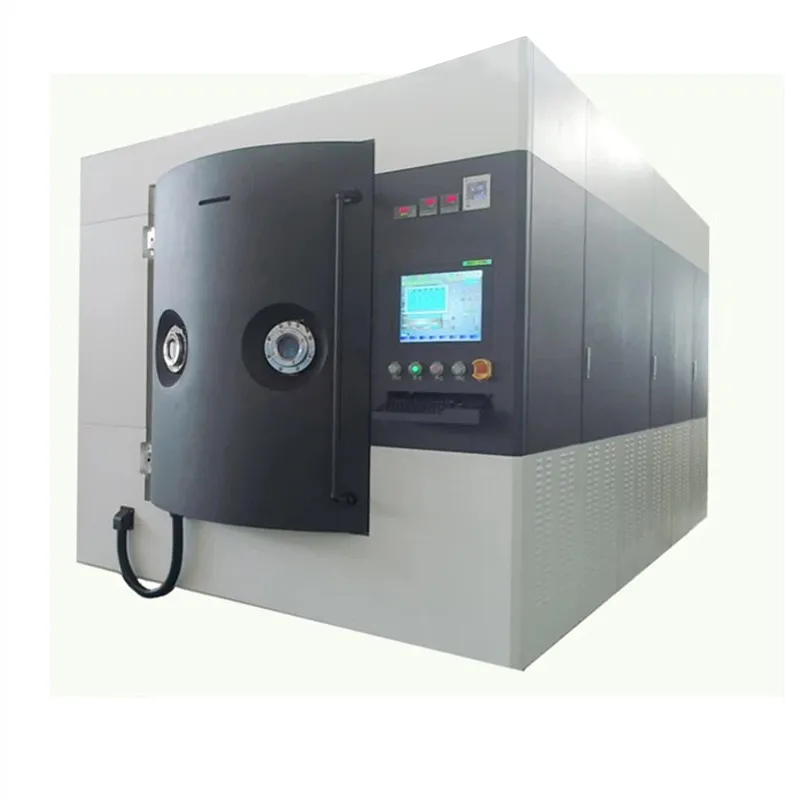
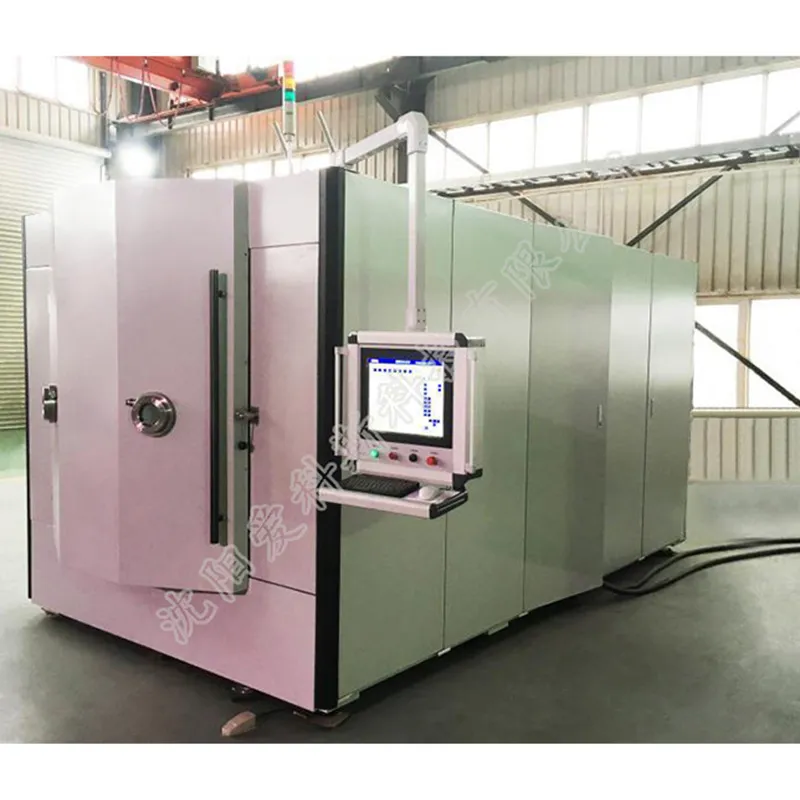
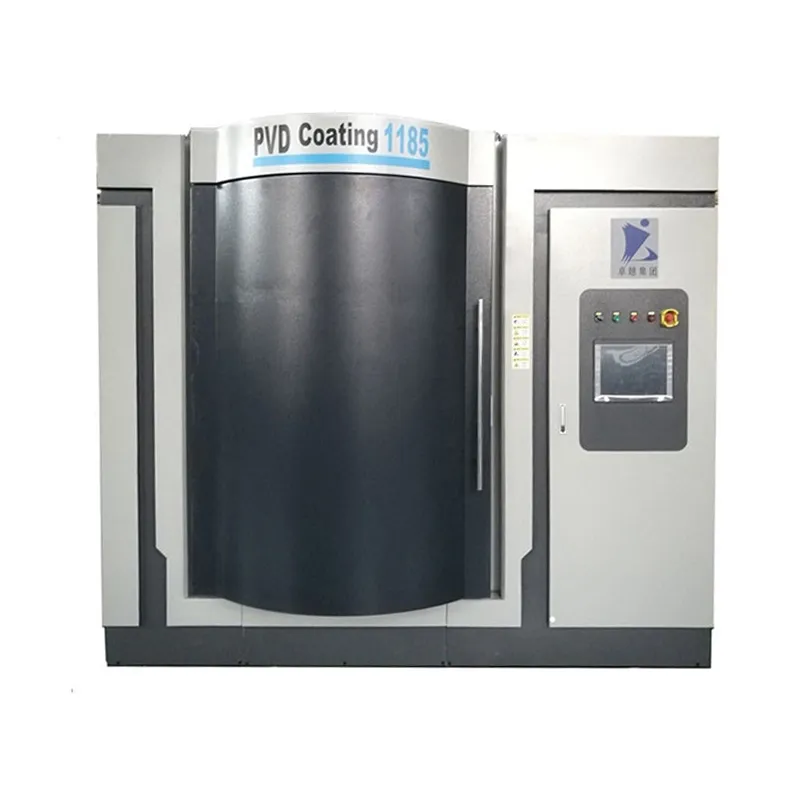
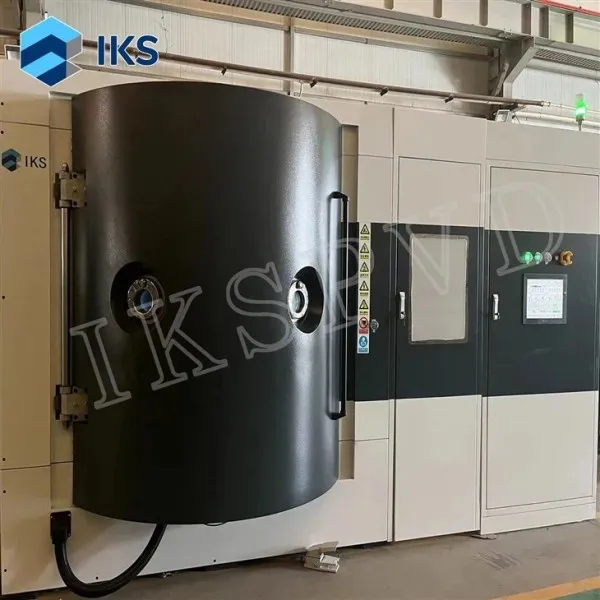
Оборудование для вакуумного нанесения титанового покрытия представляет собой высокотехнологичный комплекс PVD-систем, предназначенный для осаждения тонких пленок нитрида титана (TiN), карбида титана (TiC) и других соединений на поверхность инструментов, деталей машин и декоративных изделий. В условиях промышленного производства 2026 года такие установки обеспечивают критически важные свойства поверхности: микротвердость до 3000 HV, коэффициент трения ниже 0.4 и устойчивость к окислению при температурах свыше 600°C. Для производственных директоров и главных инженеров выбор правильной конфигурации магнетронного распыления или дугового испарения определяет не только качество продукции, но и рентабельность всего цеха. Компания «Айкес Технолоджи» (Шэньян) интегрирует передовые алгоритмы управления плазмой в свои установки, позволяя достигать адгезии покрытия класса HF1 по стандарту VDI 3824, что является эталоном надежности в инструментальной отрасли.
Принцип работы и ключевые технологии PVD-установок
Современное оборудование для вакуумного нанесения титанового покрытия базируется на методе физического осаждения из паровой фазы (Physical Vapor Deposition). Процесс происходит в герметичной камере, где создается глубокий вакуум (обычно порядка 10⁻³ – 10⁻⁵ Па). Это необходимо для устранения молекул воздуха, которые могут препятствовать переносу материала мишени на подложку и вызывать дефекты структуры.
Технологический цикл делится на несколько этапов, каждый из которых жестко контролируется автоматизированной системой управления (АСУ):
- Подготовка и очистка: Детали загружаются в карусель или фиксаторы. Камера откачивается форвакуумными насосами, после чего включаются высоковакуумные агрегаты (турбомолекулярные или диффузионные).
- Ионная очистка (Etching): Поверхность изделий бомбардируется ионами аргона. Это удаляет оксидные пленки и жировые загрязнения на атомарном уровне, обеспечивая «химическую чистоту» перед нанесением.
- Нанесение подслоя (Adhesion Layer): Часто наносится тонкий слой чистого титана или хрома для улучшения сцепления основного покрытия с основой.
- Реактивное осаждение: В камеру подается рабочий газ (азот для TiN, ацетилен для TiCN/DLC) и аргон. Мишень из титана бомбардируется ионами, атомы титана выбиваются и вступают в реакцию с газом, оседая на изделии в виде керамики.
Инженеры «Айкес Технолоджи» используют гибридные источники питания, сочетающие импульсное среднечастотное магнетронное распыление и мощную дуговую испарительную технологию. Такой подход позволяет компенсировать основной недостаток классического магнетрона — низкую скорость осаждения, и недостаток дугового метода — наличие микрокапель (droplets). Результат — гладкое, плотное покрытие без дефектов.
Где применяется оборудование для вакуумного нанесения титанового покрытия
Спрос на оборудование для вакуумного нанесения титанового покрытия диктуется потребностями отраслей, где износ деталей приводит к простым линий и финансовым потерям. В 2026 году основные сегменты потребления включают:
1. Металлообработка и инструментальное производство
Фрезы, сверла, метчики и токарные пластины из твердого сплава требуют защиты. Покрытие TiN увеличивает стойкость инструмента в 3–5 раз. Например, при обработке нержавеющей стали AISI 316, необработанное сверло выходит из строя после 50 отверстий, тогда как инструмент с покрытием TiN от установок «Айкес Технолоджи» выдерживает более 200 циклов. Это прямая экономия на расходных материалах.
2. Автомобилестроение и аэрокосмическая отрасль
Здесь применяются более сложные композиции, такие как TiAlN (титан-алюминий-нитрид), наносимые на том же базовом оборудовании с добавлением алюминиевых мишеней. Поршни, клапаны, лопатки турбин работают в экстремальных температурных режимах. Вакуумное покрытие снижает теплопередачу и предотвращает задирание сопрягаемых пар.
3. Декоративное покрытие и потребительская электроника
Золотистый оттенок нитрида титана широко используется в часовой индустрии, фурнитуре и корпусах смартфонов. В отличие от гальваники, PVD-процесс экологически чист и не требует утилизации токсичных электролитов. Оборудование «Айкес Технолоджи» для декоративных целей оснащено системами планетарного вращения, гарантирующими равномерность цвета (Delta E < 1.5) даже на сложных геометрических формах.
Технические характеристики и параметры выбора
При закупке оборудования для вакуумного нанесения титанового покрытия необходимо анализировать не только габариты камеры, но и энергетические параметры источников питания. Ниже приведены критические спецификации, влияющие на качество процесса:
| Параметр | Базовый уровень (Эконом) | Продвинутый уровень (Айкес Технолоджи) | Влияние на процесс |
|---|---|---|---|
| Скорость откачки | Стандартная турбина | Высокоскоростные пакеты + крионасос (опция) | Время цикла: снижение с 8 до 5 часов |
| Мощность генератора | До 50 кВт | До 120 кВт (импульсный режим) | Плотность плазмы и скорость роста пленки |
| Контроль температуры | Пирометр (точечный) | Мультисенсорная система + ИК-нагрев | Равномерность структуры покрытия по всей партии |
| Управление газом | Ручные клапаны | Цифровые масс-расходомеры (MFC) | Точность стехиометрии TiN (отношение Ti/N) |
| Адгезия (VDI 3824) | HF2 – HF3 | HF1 (Эталон) | Отсутствие отслоений при ударных нагрузках |
Опыт показывает, что экономия на системе нагрева и контроля температуры является частой ошибкой. Для получения мелкозернистой структуры титанового покрытия необходим стабильный нагрев подложек до 400–500°C. Неравномерный нагрев приводит к возникновению внутренних напряжений и последующему растрескиванию покрытия при эксплуатации.
Как выбрать поставщика: экспертиза компании «Айкес Технолоджи»
Рынок Китая предлагает сотни производителей вакуумных печей, но не все они обладают компетенциями для создания промышленных линий уровня 2026 года. Шэньянская научно-техническая компания с ограниченной ответственностью «Айкес Технолоджи» выделяется благодаря вертикальной интеграции производства. В отличие от сборочных цехов, «Айкес Технолоджи» самостоятельно проектирует источники питания, изготавливает вакуумные камеры и разрабатывает программное обеспечение для управления процессом.
Ключевые преимущества партнерства с «Айкес Технолоджи»:
- Инженерная глубина: Более 20 лет опыта в PVD-технологиях позволяют команде решать нестандартные задачи, например, нанесение покрытий на крупногабаритные штампы или гибкие рулонные материалы.
- Компонентная база: Использование надежных вакуумных насосов, клапанов и массовых расходомеров от проверенных поставщиков гарантирует долгий срок службы оборудования без аварийных остановок.
- Референс-лист: Установки компании успешно работают на предприятиях Foxconn, Senfeng и Supor. Это подтверждает способность оборудования выдерживать интенсивную эксплуатацию в режиме 24/7.
- Сервис и адаптация: Каждый проект сопровождается предпроектным аудитом. Инженеры компании адаптируют конфигурацию держателей и параметры плазмы под конкретные детали заказчика, будь то ювелирные изделия или буровые долота.
Сравнение технологий: Магнетрон vs Дуговое испарение
Выбирая оборудование для вакуумного нанесения титанового покрытия, заказчик часто стоит перед выбором типа источника испарения. Оба метода имеют свои ниши, и современные установки «Айкес Технолоджи» часто комбинируют их.
| Характеристика | Магнетронное распыление (MS) | Дуговое испарение (Arc) |
|---|---|---|
| Качество поверхности | Высокое, зеркальное | Требует фильтрации дуги (возможны микрокапли) |
| Скорость нанесения | Средняя | Высокая |
| Энергия частиц | Низкая/Средняя | Высокая (лучшая ионизация) |
| Применение | Декор, оптика, точные инструменты | Твердые покрытия для резцов, DLC |
| Стоимость обслуживания | Замена мишеней, чистка магнитов | Замена катода, обслуживание триггера |
Инженерное мнение: Для нанесения классического TiN на режущий инструмент предпочтительнее использовать дуговые источники с высокой мощностью для обеспечения высокой плотности пленки. Однако для декоративных задач, где важна эстетика и отсутствие дефектов, магнетронное распыление остается безальтернативным лидером. Гибридные установки «Айкес Технолоджи» позволяют сначала создать прочный подслой дугой, а затем нарастить толщину магнетроном, получая лучшие свойства обоих методов.
Типичные ошибки при эксплуатации и обслуживании
Даже самое совершенное оборудование для вакуумного нанесения титанового покрытия может выдавать брак при нарушении технологической дисциплины. На основе сервисной статистики «Айкес Технолоджи» можно выделить три главные проблемы:
- Недостаточная подготовка поверхности. Остатки СОЖ (смазочно-охлаждающей жидкости) после механической обработки являются главной причиной плохой адгезии. Вакуумное напыление не «залечит» грязь. Требуется обязательная ультразвуковая мойка в щелочных растворах перед загрузкой в печь.
- Нарушение герметичности камеры. Микротрещины в уплотнительных кольцах или загрязнение фланцев приводят к росту парциального давления кислорода. В результате вместо золотистого TiN получается серый или радужный оксид титана. Регулярная проверка скорости натекания (Leak Rate) — обязательная процедура еженедельного ТО.
- Неправильный подбор режимов вращения. Если карусель вращается слишком медленно или быстро относительно мощности распыления, возникает теневой эффект или неравномерная толщина. Инженеры «Айкес Технолоджи» рассчитывают кинематику вращения индивидуально под геометрию каждой партии деталей.
Экономическое обоснование внедрения PVD-линии
Инвестиции в оборудование для вакуумного нанесения титанового покрытия окупаются за счет снижения себестоимости единицы продукции. Рассмотрим пример инструментального цеха. Стоимость покрытия одной фрезы составляет условные 2–5 долларов, в зависимости от размера. При этом срок службы инструмента увеличивается в 4 раза. Это означает, что предприятие покупает в 4 раза меньше твердосплавных заготовок, экономит на времени замены инструмента в станке ЧПУ (простой оборудования стоит дорого) и снижает процент брака обрабатываемых деталей.
Кроме того, экологические нормы 2026 года ужесточают требования к гальваническим производствам. Переход на сухие вакуумные технологии eliminates необходимость в дорогостоящих системах очистки сточных вод от солей тяжелых металлов и цианидов. Установка от «Айкес Технолоджи» потребляет преимущественно электроэнергию и инертные газы, что делает её экологически безопасным активом.
FAQ: Часто задаваемые вопросы
Какова максимальная температура процесса нанесения?
Стандартное оборудование работает в диапазоне 200–500°C. Для термочувствительных материалов (некоторые стали после закалки, пластик) «Айкес Технолоджи» предлагает решения с охлаждением подложек, позволяющие проводить процесс при температурах ниже 150°C, хотя это может незначительно снижать скорость осаждения.
Можно ли наносить покрытие на внутренние полости деталей?
Да, но с ограничениями. Глубина проникновения плазмы зависит от соотношения длины и диаметра отверстия. Для глубоких отверстий рекомендуется использовать специальное позиционирование или анодное распыление. Инженеры компании проводят моделирование для оценки возможности покрытия сложных внутренних каналов.
Какое гарантийное обслуживание предоставляет производитель?
Шэньянская компания «Айкес Технолоджи» предоставляет полную техническую поддержку: от монтажа и пусконаладки до обучения персонала. Гарантия распространяется на основные узлы (вакуумная камера, источники питания), а служба сервиса обеспечивает оперативную поставку расходных частей (мишеней, уплотнений) по всему миру.
В чем отличие TiN от DLC покрытий на вашем оборудовании?
TiN (нитрид титана) имеет золотистый цвет и высокую твердость. DLC (алмазоподобный углерод) имеет черный цвет, еще более низкий коэффициент трения и биосовместимость. Оборудование «Айкес Технолоджи» может быть сконфигурировано для нанесения обоих типов покрытий, требуя лишь замены мишеней и корректировки газовых смесей.
Заключение и рекомендации по закупке
Выбор оборудования для вакуумного нанесения титанового покрытия в 2026 году — это стратегическое решение, влияющее на конкурентоспособность производства. Рынок требует не просто «печи», а комплексного технологического решения, обеспечивающего повторяемость результатов и минимальные эксплуатационные расходы.
Компания «Айкес Технолоджи» демонстрирует зрелость инженерной мысли, предлагая установки, которые сочетают в себе надежность промышленных гигантов и гибкость кастомизации. Опыт внедрения на заводах уровня Foxconn служит лучшим подтверждением качества. При планировании модернизации производственной линии рекомендуется начать с технического аудита ваших текущих процессов и обсуждения индивидуальных требований с инженерами производителя.
Для получения детальных технических спецификаций, расчета окупаемости и консультации по выбору конфигурации установки, свяжитесь с экспертами «Айкес Технолоджи». Мы готовы предоставить демонстрационные образцы покрытий и организовать виртуальный тур по производственной базе в Шэньяне.