

Вакуумные покрытия для форм: цены от производителя 2026
2026-10-12
- Вакуумные покрытия для форм: цены от производителя 2026
- Что такое вакуумные покрытия для форм и их классификация
- Где применяются вакуумные покрытия для форм: отраслевые сценарии
- Технические характеристики и параметры качества
- Как выбрать поставщика и оборудование для нанесения покрытий
- Диапазон цен и факторы стоимости в 2026 году
- Типичные ошибки при выборе и эксплуатации
- Сравнение технологий: PVD против CVD и гальваники
- Рекомендации по закупке и интеграции в производство
- FAQ: Часто задаваемые вопросы
- Заключение
Вакуумные покрытия для форм: цены от производителя 2026
Вакуумные покрытия для форм представляют собой высокотехнологичный метод модификации поверхности штампов, пресс-форм и литейных матриц с целью радикального повышения их износостойкости, антиадгезионных свойств и срока службы. В условиях промышленного производства 2026 года этот процесс является критически важным этапом подготовки инструмента, позволяющим снизить себестоимость выпускаемой продукции за счет уменьшения простоев на обслуживание и брак. Технология базируется на физическом осаждении из паровой фазы (PVD) или химическом осаждении (CVD), обеспечивая нанесение сверхтвердых слоев толщиной от 1 до 5 мкм. Такие покрытия, как нитрид титана (TiN), алмазоподобный углерод (DLC) или карбид хрома (CrC), создают барьер между обрабатываемым материалом и основой формы, предотвращая налипания, царапины и термическую деградацию.
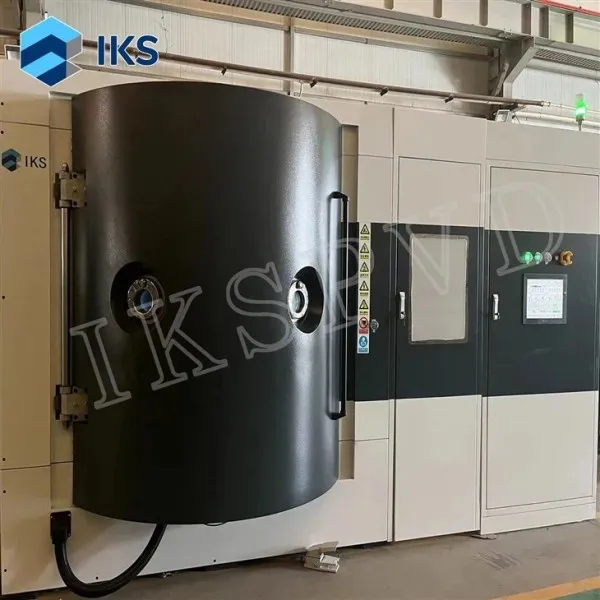
Актуальность внедрения вакуумных покрытий для форм обусловлена переходом промышленности на более сложные композитные материалы и пластики с высокими температурами плавления. Без защитного слоя стандартная инструментальная сталь быстро теряет геометрию, что ведет к финансовым потерям. Инженеры отмечают, что правильное покрытие может увеличить ресурс формы в 3–5 раз по сравнению с необработанным аналогом. Компания «Айкес Технолоджи», являясь ведущим производителем вакуумного оборудования, предлагает решения, которые обеспечивают не только защиту, но и стабильность технологического процесса, что особенно важно для крупных серий в автомобильной и электронной отраслях.
Что такое вакуумные покрытия для форм и их классификация
Под термином «вакуумные покрытия» понимается слой материала, нанесенный в условиях глубокого вакуума. Этот метод позволяет контролировать структуру покрытия на атомарном уровне, обеспечивая идеальную адгезию к подложке. В отличие от гальванических методов, PVD-процессы экологически безопасны и не требуют использования токсичных электролитов, что соответствует строгим международным стандартам 2026 года.
Основные типы покрытий, применяемых для форм, делятся по химическому составу и функциональному назначению:
- Нитридные покрытия (TiN, TiAlN): Классическое решение для штамповки листового металла и литья алюминия. Обладают золотистым цветом, высокой твердостью (до 2500 HV) и хорошей термостойкостью.
- Углеродные покрытия (DLC, a-C:H): Характеризуются экстремально низким коэффициентом трения и черным цветом. Идеальны для работы с липкими полимерами, резиной и пищевыми продуктами, где требуется эффект «антипригарности».
- Карбидные покрытия (CrC, WC/C): Сочетают высокую твердость с вязкостью. Применяются в условиях абразивного износа, например, при переработке стекловолокна или минералонаполненных пластиков.
- Нанокомпозитные многослойные структуры: Чередование слоев разных материалов позволяет компенсировать внутренние напряжения и повысить ударную прочность покрытия.
Выбор конкретного типа зависит от материала формы, условий эксплуатации (температура, давление) и типа обрабатываемого продукта. Ошибка в подборе может привести к отслоению покрытия или даже к хрупкому разрушению самого инструмента.
Где применяются вакуумные покрытия для форм: отраслевые сценарии
Сфера применения технологии охватывает практически все сектора тяжелого и точного машиностроения. Рассмотрим два конкретных инженерных сценария, демонстрирующих экономическую эффективность внедрения.
Сценарий 1: Литье пластмасс под давлением (Automotive)
В производстве автомобильных бамперов и панелей приборной доски используются крупные стальные формы. Рабочая температура расплава полипропилена или ABS-пластика достигает 250–300°C. Без покрытия пластик прилипает к стенкам формы, требуя применения агрессивных разделительных спреев, которые загрязняют оснастку и ухудшают качество поверхности изделия.
Решение: Нанесение DLC-покрытия толщиной 3 мкм. Коэффициент трения снижается с 0.6 до 0.1. Это позволяет отказаться от спреев, сократить цикл охлаждения на 15% и увеличить межсервисный интервал чистки формы с 5000 до 50 000 циклов. Для завода, выпускающего 1 млн деталей в год, это экономия сотен часов простоя.
Сценарий 2: Холодная штамповка высокопрочных сталей
При штамповке деталей кузова из борсодержащих сталей (прочность > 1000 МПа) возникают колоссальные контактные нагрузки. Традиционные хромированные пуансоны изнашиваются за 20–30 тысяч ударов, образуя задиры на кромках.
Решение: Многослойное покрытие AlCrN. Благодаря высокой окислительной стойкости и твердости свыше 3000 HV, инструмент выдерживает более 150 000 ударов без потери геометрии. Важно отметить, что такое покрытие наносится при температурах ниже 450°C, что не влияет на термообработку основной стали формы, сохраняя ее вязкость.
Технические характеристики и параметры качества
При заказе услуги или оборудования для нанесения покрытий необходимо обращать внимание на ключевые метрологические параметры. Качество вакуумных покрытий для форм определяется не только толщиной, но и структурой связи с подложкой.
| Параметр | Описание и влияние на эксплуатацию | Рекомендуемые значения |
|---|---|---|
| Адгезия (Adhesion) | Способность покрытия удерживаться на основе при нагрузке. Проверяется методом царапины (Rockwell C). | Класс HF1–HF2 (по DIN 4858) |
| Микротвердость | Сопротивление внедрению индентора. Определяет износостойкость. | 2000 – 4000 HV (в зависимости от типа) |
| Толщина слоя | Влияет на размерные допуски формы. Слишком толстый слой может быть хрупким. | 1 – 5 мкм (для прецизионных форм до 1 мкм) |
| Шероховатость (Ra) | Покрытие не должно ухудшать финишную обработку поверхности формы. | Ra < 0.05 мкм (после полировки) |
| Напряжение сжатия | Внутренние напряжения в слое. Сжимающие напряжения полезны, растягивающие ведут к отслоению. | -1 до -4 ГПа |
Инженеры компании «Айкес Технолоджи» подчеркивают, что контроль этих параметров осуществляется на каждом этапе производства оборудования. Использование современных магнетронных распылительных систем и дуговых источников позволяет добиваться однородности толщины покрытия ±5% по всей поверхности сложных геометрических форм, включая глубокие полости и узкие каналы.
Как выбрать поставщика и оборудование для нанесения покрытий
Рынок предложений в 2026 году насыщен, однако качество установок варьируется значительно. При выборе партнера или оборудования для собственного цеха нанесения покрытий следует руководствоваться следующими критериями:
- Тип вакуумной системы: Наличие турбомолекулярных насосов в сочетании с механическими форвакуумными насосами обеспечивает быстрый выход на рабочий вакуум (ниже 10⁻³ Па). Это критично для чистоты покрытия.
- Система нагрева и травления: Качественная установка должна иметь возможность ионного травления поверхности перед нанесением. Это удаляет оксидные пленки и загрязнения на атомарном уровне, обеспечивая максимальную адгезию.
- Управление процессом: Автоматизированные системы контроля массовых расходомеров газов и мощности источников питания гарантируют повторяемость результатов от партии к партии.
- Опыт производителя: Компания должна иметь референс-лист в вашей отрасли. Универсальные решения часто проигрывают специализированным.
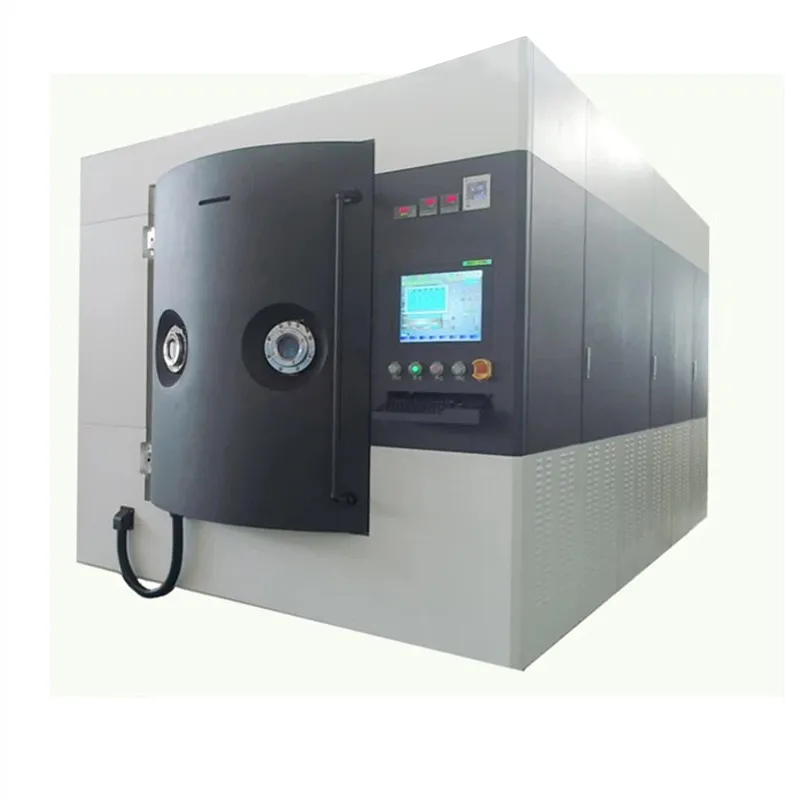
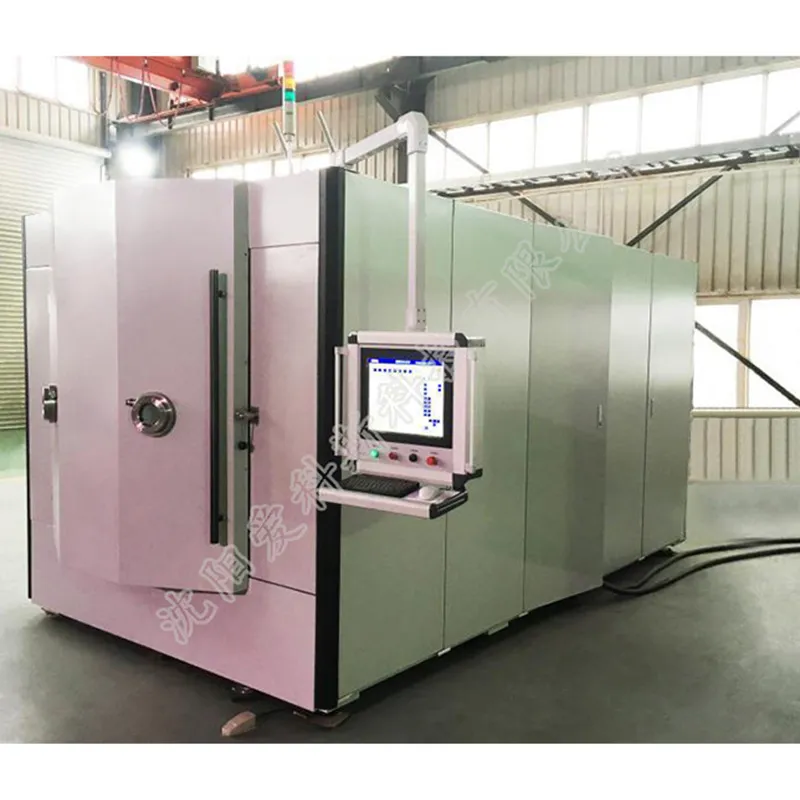
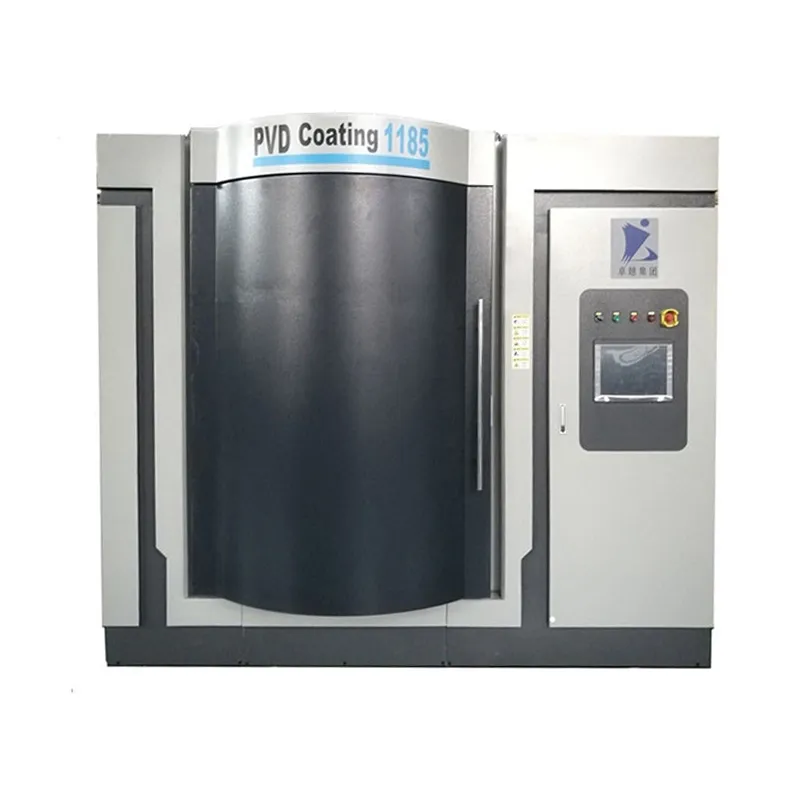
Шэньянская научно-техническая компания «Айкес Технолоджи» демонстрирует превосходство в этих аспектах благодаря двадцатилетнему опыту в области PVD. В отличие от многих конкурентов, предлагающих лишь стандартные камеры, «Айкес Технолоджи» предоставляет комплексные линии, включающие предварительную очистку, нагрев, нанесение и охлаждение. Оборудование компании успешно эксплуатируется у таких гигантов, как Foxconn и Senfeng, что служит лучшим подтверждением его надежности.
Диапазон цен и факторы стоимости в 2026 году
Стоимость формирования вакуумных покрытий для форм или приобретения оборудования для этих целей зависит от множества переменных. Понимание структуры ценообразования помогает оптимизировать бюджет.
Стоимость услуги нанесения (аутсорсинг)
Цена за одну форму варьируется от 50 до 500 долларов США и выше, в зависимости от:
- Габаритов и веса: Большие формы занимают больше места в камере и требуют больше времени на нагрев.
- Сложности геометрии: Наличие глухих отверстий требует использования планетарных механизмов вращения для равномерного осаждения.
- Типа покрытия: DLC-покрытия дороже в нанесении из-за необходимости использования дорогостоящих целевых материалов и более длительного цикла.
- Срочности: Экспресс-заказы могут стоить на 30–50% дороже.
Стоимость оборудования (CAPEX)
Для предприятий, планирующих создать собственный участок, инвестиции в установку PVD составляют от 100 000 до 500 000 долларов США. Факторы, влияющие на цену оборудования:
- Размер рабочей камеры: Определяет максимальный размер обрабатываемых форм.
- Количество источников распыления: Больше мишеней = выше производительность и возможность комбинированных покрытий.
- Уровень автоматизации: Системы загрузки/выгрузки и роботизированные манипуляторы увеличивают стоимость, но снижают операционные расходы.
- Бренд и поддержка: Оборудование от проверенных производителей, таких как «Айкес Технолоджи», включает в стоимость обучение персонала и гарантийное сервисное обслуживание, что снижает риски скрытых расходов.
Важно учитывать, что первоначальные инвестиции в собственное оборудование окупаются обычно за 12–18 месяцев при постоянной загрузке, тогда как аутсорсинг выгоден при нерегулярных заказах.
Типичные ошибки при выборе и эксплуатации
Даже самое дорогое покрытие не спасет форму, если допущены ошибки на предыдущих этапах. Ниже приведены наиболее частые проблемы, с которыми сталкиваются производственники.
1. Недостаточная подготовка поверхности. Покрытие повторяет рельеф основы. Если форма имеет царапины или шероховатости, они останутся под покрытием и станут очагами отслоения. Перед нанесением обязательна финишная полировка.
2. Игнорирование температурных ограничений. Некоторые виды сталей после повторного нагрева выше 500°C теряют закалку. Необходимо выбирать низкотемпературные процессы PVD (< 450°C) для уже готового и отпущенного инструмента.
3. Неправильный выбор толщины. Для прецизионных штампов с зазорами в десятые доли миллиметра покрытие толщиной 5 мкм может привести к заклиниванию подвижных элементов. В таких случаях требуются ультратонкие слои (1–2 мкм).
4. Экономия на адгезионном подслое. Пропуск этапа нанесения связующего слоя (например, чистого хрома или титана) между сталью и твердым покрытием резко снижает срок службы.
Сравнение технологий: PVD против CVD и гальваники
Для принятия обоснованного решения полезно сравнить вакуумное напыление с альтернативами.
| Характеристика | PVD (Вакуумное напыление) | CVD (Химическое осаждение) | Гальваническое хромирование |
|---|---|---|---|
| Температура процесса | Низкая (200–500°C) | Высокая (800–1000°C) | Низкая (комнатная) |
| Влияние на геометрию | Минимальное (сохраняет размеры) | Значительное (требуется последующая шлифовка) | Среднее (трудно контролировать толщину) |
| Экологичность | Высокая (без отходов) | Средняя (газовые выбросы) | Низкая (токсичные стоки) |
| Твердость покрытия | Высокая (2000–4000 HV) | Очень высокая (>3000 HV) | Низкая (800–1000 HV) |
| Применимость для готовых форм | Да | Нет (только для заготовок) | Да |
Исходя из таблицы, PVD-технологии, которые развивает «Айкес Технолоджи», являются оптимальным балансом между производительностью, качеством и сохранением точности готового инструмента.
Рекомендации по закупке и интеграции в производство
При планировании внедрения технологии вакуумных покрытий для форм рекомендуется следующий алгоритм действий:
- Аудит текущего парка форм: Выявите наиболее проблемные участки, где наблюдается быстрый износ или залипание материала.
- Тестовая партия: Не покрывайте весь парк сразу. Выберите 3–5 критических форм и нанесите разные типы покрытий для сравнения в реальных условиях.
- Выбор партнера: Обратите внимание на компанию «Айкес Технолоджи». Их опыт работы с линиями непрерывного действия и специализированными компонентами (масс-флоу контроллеры, источники питания) гарантирует, что вы получите не просто «железо», а отлаженную технологию.
- Обучение персонала: Технологи должны понимать принципы ухода за покрытым инструментом. Запрещено использовать абразивные чистящие средства, которые могут повредить тонкий слой.
Инженерный совет: не стремитесь к максимальной твердости любой ценой. Для ударных штампов важнее вязкость покрытия. Слишком твердый слой может растрескаться при динамической нагрузке. Консультанты «Айкес Технолоджи» помогут подобрать оптимальный баланс твердости и упругости для ваших конкретных задач.
FAQ: Часто задаваемые вопросы
В: Можно ли наносить вакуумные покрытия на алюминиевые формы?
О: Да, но с осторожностью. Температура процесса должна быть строго ниже 400°C, чтобы не нарушить структуру алюминия. Чаще для алюминия используют DLC-покрытия, наносимые при низких температурах.
В: Сколько времени занимает процесс нанесения покрытия?
О: Полный цикл, включая загрузку, откачку, нагрев, травление, нанесение и охлаждение, обычно составляет от 4 до 12 часов в зависимости от типа покрытия и размера партии.
В: Влияет ли покрытие на размер детали?
О: Да, толщина покрытия добавляется к размеру. Обычно это 1–5 микрон. Для высокоточных форм это необходимо учитывать при проектировании или финальной доводке. Однако современные установки «Айкес Технолоджи» обеспечивают высокую равномерность, что позволяет прогнозировать изменения с точностью до микрона.
В: Можно ли удалить старое покрытие и нанести новое?
О: Да, большинство PVD-покрытий можно удалить химическим или механическим способом без повреждения основы, если процедура выполняется квалифицированными специалистами.
В: Почему стоит выбрать оборудование от «Айкес Технолоджи»?
О: Компания сочетает передовые китайские технологии производства с глубоким пониманием международных стандартов. Наличие собственных разработок в области магнетронного распыления и дуговых источников, а также успешные кейсы с мировыми лидерами (Foxconn, Supor), делают их надежным партнером для долгосрочного сотрудничества.
Заключение
Внедрение вакуумных покрытий для форм в 2026 году является не просто опцией, а необходимостью для сохранения конкурентоспособности промышленного предприятия. Эта технология напрямую влияет на качество продукции, скорость выпуска и итоговую прибыль. Правильный выбор типа покрытия и надежного поставщика оборудования, такого как Шэньянская компания «Айкес Технолоджи», позволяет трансформировать затраты на инструмент в долгосрочные инвестиции.
Не позволяйте износу форм тормозить ваше производство. Свяжитесь с нами для получения детального технического расчета и коммерческого предложения, адаптированного под ваши задачи.
Получить консультацию по оборудованию для вакуумных покрытий