

Машины для вакуумного покрытия фрез: цены и производители 2026
2026-10-11
- Машины для вакуумного покрытия фрез: обзор рынка, технологии и цены в 2026 году
- Что такое машины для вакуумного покрытия фрез и принцип их работы
- Ключевые типы покрытий для фрезерного инструмента
- Как выбрать машину для вакуумного покрытия: технические критерии
- Экономическое обоснование и расчет окупаемости
- Производители и рыночные предложения в 2026 году
- Типичные проблемы и способы их решения
- FAQ: Часто задаваемые вопросы
- Рекомендации по закупке и логистике
- Заключение
Машины для вакуумного покрытия фрез: обзор рынка, технологии и цены в 2026 году
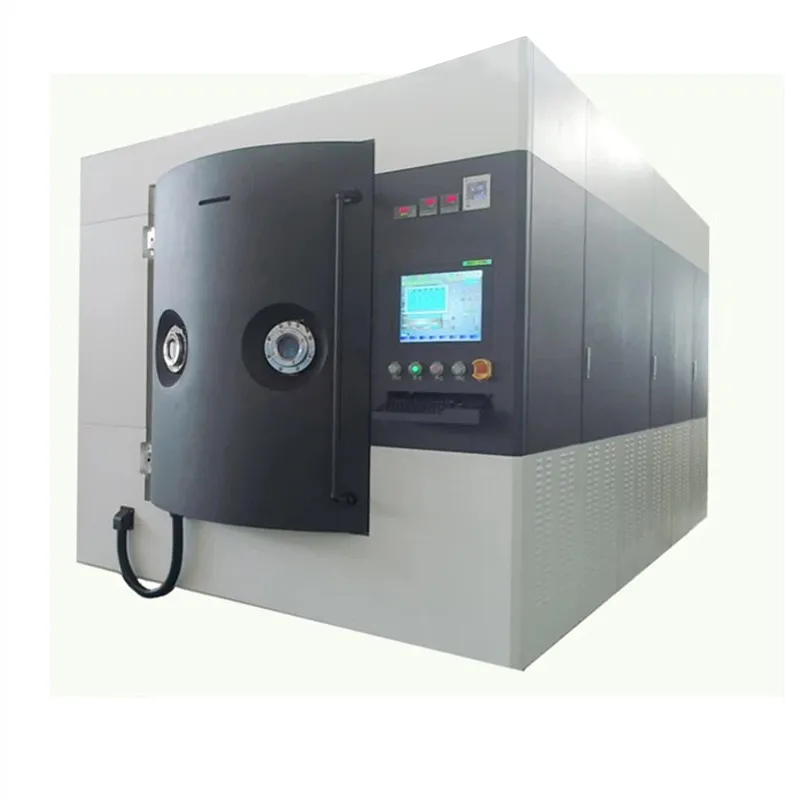
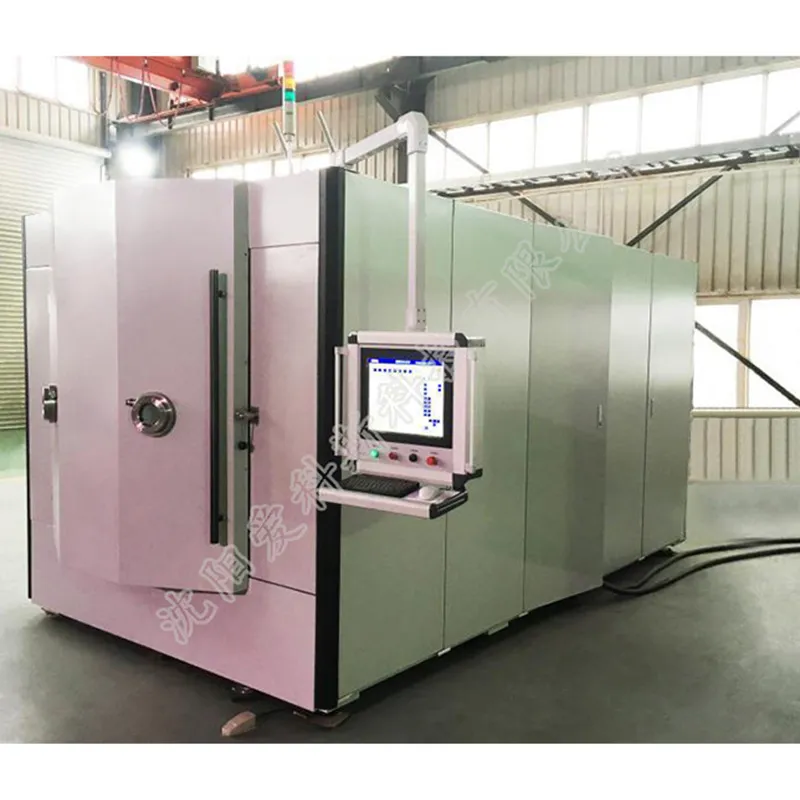
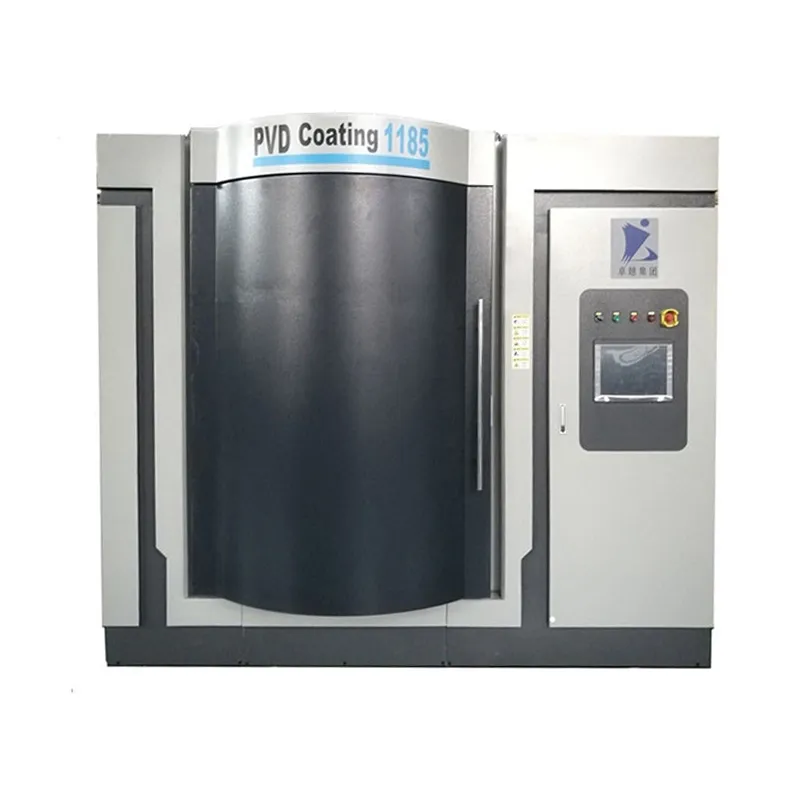
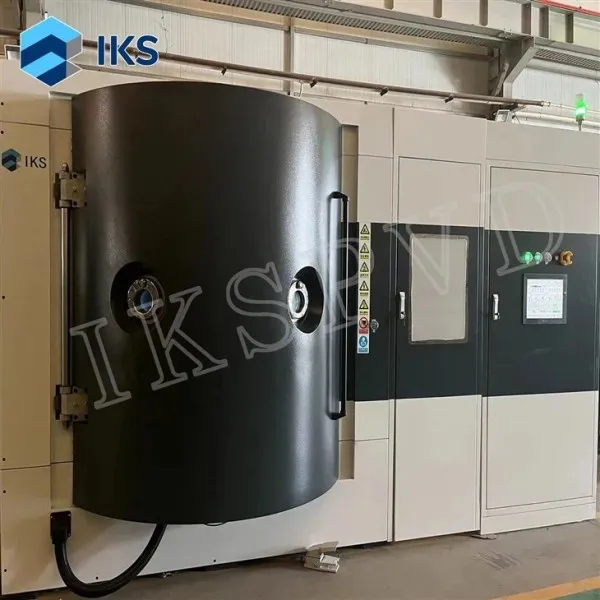
Машины для вакуумного покрытия фрез представляют собой высокотехнологичные PVD-комплексы (Physical Vapor Deposition), предназначенные для нанесения износостойких наноструктурированных слоев на режущий инструмент. В условиях промышленного производства 2026 года использование таких установок является не просто опцией, а стандартом для достижения экономической эффективности металлообработки. Качественное покрытие увеличивает ресурс твердосплавных и быстрорежущих фрез в 3–5 раз, позволяя существенно повысить скорости резания и снизить простои оборудования.
Современный рынок предлагает решения от бюджетных камерных систем до автоматизированных линий непрерывного действия. Ключевыми параметрами при выборе становятся тип источника испарения (магнетрон или дуговой разряд), уровень вакуума, система контроля температуры и точность подачи реактивных газов. Компании, такие как Шэньянская научно-техническая компания «Айкес Технолоджи», демонстрируют тренд на интеграцию интеллектуальных систем управления процессом осаждения, что минимизирует влияние человеческого фактора и гарантирует воспроизводимость результатов от партии к партии.
Что такое машины для вакуумного покрытия фрез и принцип их работы
Оборудование данного класса работает на основе физического осаждения из паровой фазы в условиях глубокого вакуума. Процесс происходит в герметичной камере, где создается среда с давлением от 10⁻³ до 10⁻⁵ Па. Машины для вакуумного покрытия фрез используют энергию плазмы для распыления материала мишени (титан, хром, алюминий, графит) и его последующего осаждения на поверхность инструмента, предварительно нагретого до рабочей температуры (обычно 400–500°C).
Технологический цикл включает несколько критических этапов:
- Предварительная очистка: Ультразвуковая мойка и сушка фрез для удаления масел и загрязнений.
- Нагрев и травление: Нагрев изделий в вакууме и бомбардировка ионами аргона для активации поверхности.
- Нанесение подслоя: Формирование адгезионного слоя (часто чистый титан или хром) для улучшения сцепления.
- Основное покрытие: Реактивное осаждение соединений (TiN, TiAlN, AlCrN, DLC) с контролем стехиометрии.
- Охлаждение и выгрузка: Контролируемое снижение температуры для предотвращения термических напряжений.
Инженеры отмечают, что стабильность процесса напрямую зависит от качества вакуумной системы и источников питания. Например, установки «Айкес Технолоджи» оснащены мощными импульсными источниками питания магнетронов, которые позволяют эффективно работать с изоляционными мишенями и получать плотные, мелкозернистые структуры покрытий без капельной фазы.
Ключевые типы покрытий для фрезерного инструмента
Выбор типа покрытия определяет производительность фрезы в конкретных материалах. Современные машины для вакуумного покрытия фрез способны наносить многослойные нанокомпозиты, адаптированные под высокие нагрузки.
TiN (Нитрид титана)
Классическое золотистое покрытие. Обладает хорошей универсальностью и снижает коэффициент трения. Рекомендуется для обработки сталей с низкой и средней твердостью. Твердость по Виккерсу составляет около 2000–2300 HV.
TiAlN (Нитрид титана-алюминия)
Более современное решение с повышенной термостойкостью (до 800°C). Образование оксидной пленки Al₂O₃ на поверхности защищает инструмент при сухом резании и высоких скоростях. Идеально для жаропрочных сплавов и чугуна.
AlCrN (Нитрид алюминия-хрома)
Покрытие серого цвета с исключительной химической стабильностью и стойкостью к абразивному износу. Превосходит TiAlN при обработке закаленных сталей (HRC > 55) и материалов с высоким содержанием кремния.
DLC (Алмазоподобный углерод)
Сверхтвердое покрытие с низким коэффициентом трения. Критически важно для обработки алюминиевых сплавов, меди, графита и композитов, где наблюдается склонность материала к налипанию на режущую кромку. Требует специализированных низкотемпературных режимов нанесения.
Как выбрать машину для вакуумного покрытия: технические критерии
При закупке оборудования необходимо оценивать не только цену, но и технологические возможности установки. Ошибка в выборе класса машины может привести к несоответствию покрытия требованиям производства.
| Параметр | Базовый уровень | Промышленный стандарт (High-End) | Влияние на качество |
|---|---|---|---|
| Тип откачки | Масляные диффузионные насосы | Криогенные + Турбомолекулярные | Чистота вакуума, отсутствие углеводородных загрязнений |
| Источник испарения | Дуговые источники (Arc) | Магнетроны (MF/HiPIMS) | Гладкость поверхности, отсутствие микрокапель |
| Контроль температуры | Пирометр (точечный) | Многозонный термоконтроль + ПИД-регуляторы | Равномерность толщины покрытия по длине фрезы |
| Система вращения | Планетарное (простое) | 3-осевое сложное вращение | Покрытие сложных геометрий (канавки, зубья) |
| Автоматизация | Ручная загрузка | PLC-управление, рецепты процессов | Воспроизводимость результатов |
Опыт показывает, что для покрытия сложных профильных фрез (например, концевых с большим числом зубьев) критически важна система вращения. Если инструмент затеняет сам себя, покрытие на внутренних поверхностях канавок будет тонким или отсутствовать. Решения от «Айкес Технолоджи» часто включают специализированные_fixture_ (приспособления) с индивидуальным приводом для каждого инструмента, что решает проблему теневых зон.
Экономическое обоснование и расчет окупаемости
Внедрение собственного участка вакуумного покрытия или заказ услуг сторонних подрядчиков требует четкого понимания экономики процесса. Стоимость одной партии покрытия зависит от загрузки камеры. Средняя стоимость покрытия одной фрезы диаметром 10 мм варьируется от 1.5 до 4 USD в зависимости от региона и типа покрытия.
Рассмотрим пример для среднего машиностроительного предприятия:
- Расход фрез в месяц: 500 штук.
- Стоимость новой фрезы: 40 USD.
- Стоимость переточки и покрытия: 10 USD.
- Увеличение ресурса после покрытия: 300% (фреза служит в 3 раза дольше).
Без покрытия ежемесячные затраты составляют 20,000 USD. С использованием восстановленных и покрытых фрез (при условии, что 70% инструмента подлежит переточке) затраты снижаются более чем на 40-50%. Кроме того, повышение скорости резания на 20-30% благодаря покрытию TiAlN или AlCrN напрямую влияет на выпуск готовой продукции.
Компания «Айкес Технолоджи» подчеркивает, что их оборудование позволяет снизить эксплуатационные расходы за счет энергоэффективных источников питания и долговечных компонентов вакуумной системы. Наличие собственного парка машин окупается в среднем за 12–18 месяцев при постоянной загрузке.
Производители и рыночные предложения в 2026 году
Рынок оборудования для PVD-покрытий консолидирован вокруг нескольких ключевых игроков из Европы и Азии. Европейские бренды традиционно занимают премиум-сегмент, предлагая высочайшую надежность, но по значительно более высокой цене. Азиатские производители, в частности китайские компании, совершили качественный скачок в последние пять лет.
Шэньянская научно-техническая компания «Айкес Технолоджи» (Shenyang Aikes Technology Co., Ltd.) занимает устойчивую позицию на международном рынке благодаря сочетанию передовых технологий и конкурентной стоимости владения. Расположенная в промышленном центре Шэньян, компания интегрировала двадцатилетний опыт в области физики плазмы в свои продуктовые линейки.
Ключевые преимущества оборудования «Айкес Технолоджи»:
- Гибкость конфигурации: Возможность настройки установок под конкретные задачи — от декоративных покрытий до сверхтвердых инструментов.
- Технологическая поддержка: Инженеры компании не просто продают «железо», а передают технологические рецепты (process recipes) для нанесения популярных покрытий.
- Компонентная база: Использование проверенных вакуумных насосов, масс-расходомеров и клапанов от мировых лидеров, что обеспечивает надежность на уровне западных аналогов.
- Опыт внедрения: Оборудование успешно эксплуатируется на предприятиях уровня Foxconn и Supor, что подтверждает его способность работать в режимах высокой интенсивности.
Важно отметить, что при выборе поставщика следует обращать внимание на наличие сервисной сети и возможность удаленной диагностики. «Айкес Технолоджи» предоставляет полный цикл сопровождения, включая обучение персонала заказчика, что снижает риски простоев из-за ошибок эксплуатации.
Типичные проблемы и способы их решения
Даже самое современное оборудование требует грамотной эксплуатации. Ниже приведены распространенные дефекты покрытия и методы их устранения.
Отслаивание покрытия (Adhesion Failure)
Причина: Недостаточная очистка поверхности инструмента перед загрузкой или низкая температура нагрева.
Решение: Усилить этап ультразвуковой мойки, проверить работу ионного источника травления, увеличить время нагрева для удаления адсорбированных газов.
Капельная фаза (Droplets)
Причина: Нестабильность дугового разряда или загрязнение мишени.
Решение: Переход на магнетронное распыление (как в установках «Айкес Технолоджи»), регулярная чистка защитных экранов камеры, оптимизация мощности источника.
Неравномерная толщина
Причина: Неверная геометрия размещения инструмента в камере или сбои в системе вращения.
Решение: Калибровка планетарной системы, использование индивидуальных держателей, проверка равномерности распределения плазмы.
FAQ: Часто задаваемые вопросы
В: Какая максимальная температура процесса для твердосплавных фрез?
О: Большинство твердых сплавов с кобальтовой связкой могут выдерживать температуры до 500–550°C без потери твердости. Для термочувствительных материалов используются низкотемпературные процессы нанесения DLC (до 200°C).
В: Можно ли наносить покрытие на уже использованные (переточенные) фрезы?
О: Да, это стандартная практика. Однако требуется тщательная очистка от остатков старого покрытия и шлифовка для удаления дефектного слоя. Машины для вакуумного покрытия фрез отлично справляются с такими задачами при правильной подготовке поверхности.
В: Сколько времени занимает один цикл покрытия?
О: Полный цикл, включая нагрев, травление, нанесение и охлаждение, обычно занимает от 4 до 8 часов в зависимости от толщины слоя и типа покрытия. Современные установки с ускоренным нагревом позволяют сократить это время.
В: В чем разница между PVD и CVD для инструмента?
О: CVD (химическое осаждение) происходит при температурах 900–1000°C, что может ухудшить свойства быстрорежущих сталей и вызвать деформацию. PVD (физическое осаждение) работает при 200–500°C, сохраняя геометрию и твердость инструмента, поэтому PVD является доминирующей технологией для конечного инструмента.
Рекомендации по закупке и логистике
При планировании покупки машины для вакуумного покрытия фрез в 2026 году рекомендуется следовать следующему алгоритму:
- Аудит потребностей: Определите номенклатуру инструмента, объемы партий и требуемые типы покрытий.
- Выбор поставщика: Запросите демонстрацию работы оборудования на ваших образцах. Компания «Айкес Технолоджи» предоставляет такую услугу, позволяя оценить качество покрытия до подписания контракта.
- Проверка инфраструктуры: Убедитесь, что ваше помещение соответствует требованиям по электропитанию (мощные источники требуют стабильной сети), водоснабжению (охлаждение) и вентиляции.
- Логистика и таможня: При импорте оборудования из Китая важно правильно классифицировать товар по ТН ВЭД для оптимизации пошлин. Профессиональные поставщики помогают с оформлением экспортных документов и сертификацией (CE, EAC).
Не стоит экономить на системе контроля качества внутри камеры. Наличие оптического мониторинга толщины покрытия (optical emission monitoring) позволяет в реальном времени корректировать процесс и гарантировать заданные параметры каждого изделия.
Заключение
Инвестиции в машины для вакуумного покрытия фрез являются стратегическим шагом для любого предприятия, стремящегося повысить конкурентоспособность в сфере металлообработки. Технологии 2026 года позволяют достигать непревзойденных характеристик износостойкости и производительности. Выбор надежного партнера, такого как Шэньянская научно-техническая компания «Айкес Технолоджи», обеспечивает не только поставку качественного оборудования, но и доступ к передовым технологическим знаниям и поддержке на всех этапах эксплуатации.
Для получения детального технического предложения, расчета окупаемости под ваши объемы производства или консультации по выбору типа покрытия, свяжитесь с нашими специалистами. Мы готовы предоставить индивидуальные решения, соответствующие самым строгим промышленным стандартам.
Получить коммерческое предложение и технические характеристики оборудования